


Výroba CNC kovaných nožníc: Sprievodca procesom, materiálmi a získavaním zdrojov
Domov / Správy / Správy z priemyslu / Výroba CNC kovaných nožníc: Sprievodca procesom, materiálmi a získavaním zdrojov
Oct 22, 2026
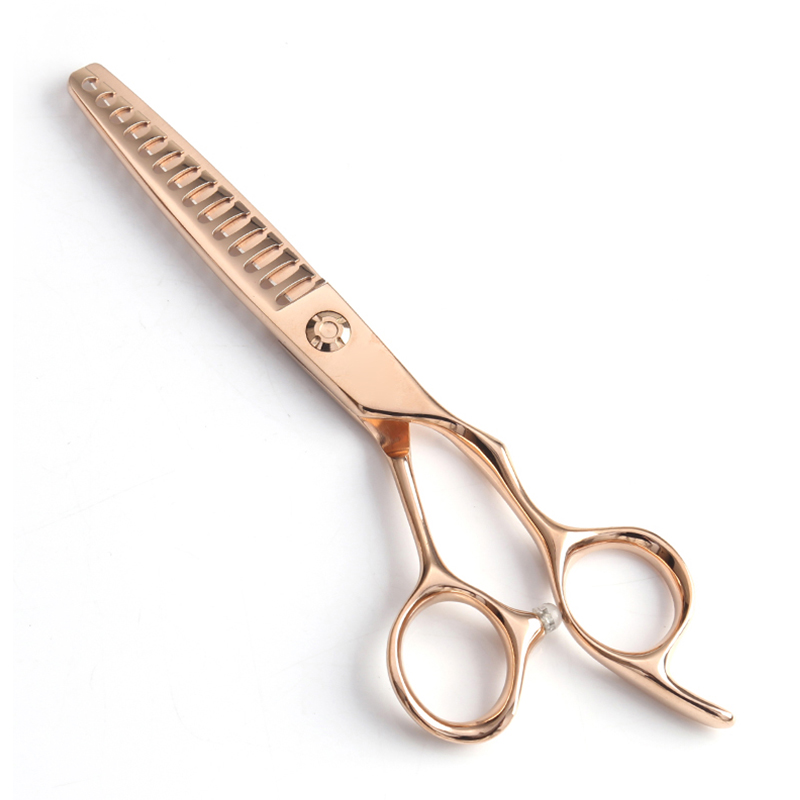
Keď dovozca zo salónu rozbalí tri kartóny súprav nožníc a zistí, že každý pár strihá inak – jeden hladko, jeden chrapľavý, jeden príliš tuhý – problém je len zriedkavo v oceli. Ide o výrobný proces. Kované nožnice sú cenené pre húževnatosť; CNC obrábanie je dôveryhodné pre opakovateľnosť. Výroba CNC kovaných nožníc spája oboje: kovanie vytvára vnútornú štruktúru zrna a počítačom riadené obrábanie zaisťuje konečné rozmery. Pochopenie toho, ako tieto fázy interagujú, vám povie, ktorá továreň dodáva konzistentné páry.
Tri výrobné postupy pokrývajú väčšinu nožníc na trhu: odlievanie, odoberanie materiálu a kovanie s CNC dokončovaním.
Odlievanie je rýchle a lacné, ale liata oceľ nie je mechanicky opracovaná, takže jej vnútorná štruktúra je menej jednotná. Odstraňovanie materiálu – rezanie čepele z plochého plechu pomocou CNC frézovania – je presné a zanecháva vynikajúcu povrchovú úpravu, ale línie zŕn ocele zostávajú v pôvodnej orientácii. Kovaná čepeľ, ktorá je potom CNC obrobená, získa to najlepšie z oboch ciest: tvarovanie za tepla prerovná zrno pozdĺž obrysu čepele a CNC obrábanie zachováva úzke tolerancie bez závislosti od jediného remeselníka pre konečnú geometriu.
Toto je v praxi dôležité. Kovaný predlisok je oveľa bližšie ku konečnému tvaru ako surový blok, takže sa plytvá menej ocele a následné obrábanie sa zameriava na povrchy, ktoré rozhodujú o tom, ako sa nožnice cítia pri používaní: rezné hrany, otočný otvor a lícujúce plochy rukoväte.
Každý model CNC kovaných nožníc prechádza rovnakou logickou sekvenciou, aj keď továrne organizujú kroky odlišne. Poznanie objednávky vám pomôže klásť lepšie otázky počas auditu továrne.
Továrne, ktoré udržiavajú dvojprocesnú linku – ručné kovanie plus presné CNC strojárstvo – používajú ručnú prácu tam, kde je to skutočne dôležité, ako je konečná úprava hrán a prispôsobenie čepele, zatiaľ čo stroje zvládajú povrchy, ktoré vyžadujú matematickú opakovateľnosť. Toto je model používaný v profesionálnych závodoch na výrobu nožníc v Japonsku, Južnej Kórei a Číne a je to prístup za radom QIZHIDAO, ktorý vyrába Zhangjiagang Huaxu Hairdressing Tools.
Kupujúci zvyčajne najprv špecifikujú triedu ocele: 440 °C, VG10 alebo oceľ s vysokým obsahom dusíka. Stupeň určuje strop, ale tepelné spracovanie rozhoduje o tom, koľko z tohto stropu čepeľ skutočne dosiahne.
| Trieda ocele | Typická tvrdosť (HRC) | Odolnosť proti korózii | Zachovanie okrajov | Typická poloha |
|---|---|---|---|---|
| 440C | 58–60 | Dobre | Dobre | Oceľ na každodenné strihanie v stredných a základných profesionálnych nožniciach |
| VG10 | 60-61 | velmi dobre | velmi dobre | Profesionálne nožnice, ktoré musia držať ostrie počas dlhého strihania |
| Oceľ s vysokým obsahom dusíka | 60-62 | Výborne | Výborne | Prémiové nožnice do vlhkého prostredia a dlhé intervaly medzi údržbou |
Dva páry nožníc VG10 sa môžu správať úplne inak, ak jedna továreň vytvrdne na 58 HRC a druhá na 61 HRC. Keď dodávateľ uvádza triedu ocele, užitočné doplňujúce otázky sú: Na aký rozsah tvrdosti sa zameriavate? Ako si to overíte? Testujete každú dávku alebo len jeden ohrev? Rozdiel medzi 58 HRC a 61 HRC sa v praxi prejavuje ako rozdiel medzi čepeľou, ktorá sa otupí po niekoľkých týždňoch salónnej práce, a čepeľou, ktorá zostane ostrá niekoľko mesiacov.
Najväčší prínos CNC obrábania je v číslach, ktoré môže kupujúci skutočne skontrolovať. Priemer otočného otvoru, hrúbka chrbtice, uhol skosenia a rovinnosť vnútornej plochy čepele ovplyvňujú výkon páru v ruke.
Zodpovedná továreň by mala byť schopná ukázať záznamy o kontrole počas procesu, nielen vyleštenú vzorku. Jedným z praktických znakov kontroly je zdokumentované testovanie, pri ktorom sa vzorky posielajú do nezávislého laboratória na náhodné kontroly, namiesto spoliehania sa len na vlastný úsudok továrne.
Keď hodnotíte továreň, ktorá si nárokuje CNC kované schopnosti, zvážte tieto faktory predtým, ako sa zaviažete k objednávke.
Dôležitý je aj obchodný model továrne. Výrobca, ktorý namiesto budovania vlastnej spotrebiteľskej značky predáva veľkoobchod distribútorom, má priamu motiváciu udržiavať konzistentnú kvalitu šarže. Zhangjiagang Huaxu Hairdressing Tools sa napríklad stavia do pozície výrobného partnera, prevádzkuje dvojprocesovú linku s CNC rezacími strojmi, spolupracuje s Národným centrom pre dohľad a testovanie kvality hardvérových produktov ľahkého priemyslu na náhodnom odbere vzoriek a udržuje predajné a reklamné náklady nízke, aby si zahraniční kupujúci zachovali väčšiu maržu. Keď sa stimul továrne zhoduje s vašimi požiadavkami na kvalitu, diskusie o tolerancii napredujú rýchlejšie.
Prínos z výroby kovaných nožníc na CNC nie je v tom, že stroj sám vyrobí celý pár. Výsledkom je, že CNC obrábanie zdvihne podlahu, zatiaľ čo kovanie zdvihne strop. Keď továreň zámerne používa oboje – kovanie na vnútornú štruktúru, CNC na opakovateľnosť rozmerov a zručné ručné dokončovanie pre konečný pocit – výsledkom sú nožnice, ktoré strihajú rovnakým spôsobom od prvého páru po tisícinu.
Pre kupujúceho praktická otázka nie je "Používate CNC?" Je to „Kde vo vašom procese prebieha CNC obrábanie a čo okolo toho ovládate?“ Továreň, ktorá odpovedá číslami, kontrolnými záznamami a vzorkami krížových šarží, stojí za pridanie do vášho zoznamu dodávateľov.
Apr 20,2026
Väčšina dovozcov nožníc dokáže rozpoznať rozdiel medzi krehkou zváranou rukoväťou a správne vy...
Groomer, ktorý orezáva vnútorný kútik oka čmáranice, má medzi špičkou čepele a rohovkou vzdial...
Budovanie úspešnej linky holičských nožníc privátnej značky začína výrobcom, nie logom. Ak je ...
Po rokoch strávených za stoličkou si mnohí stylisti všimnú tupú bolesť v spodnej časti palca a...
Autorské práva © 2025 Zhangjiagang Huaxu Hairdressing Tools Co., Ltd. Všetky práva vyhradené
 contact us